
به گزارش «خبرنامه دانشجویان ایران»؛ در پایان شیفت، شمارنده دستگاه عدد امیدوارکننده ای نشان می دهد؛ اما چند بسته کنار خط منتظر اصلاح هستند، رول فیلم زودتر از انتظار تمام شده و تونل شیرینگ هم مدتی بدون محصول روشن مانده است. آیا این شیفت واقعاً اقتصادی بوده؟ پاسخ را نمی توان فقط از روی تعداد بسته های عبوری یا سرعت نوار نقاله پیدا کرد.
برای کاهش هزینه بسته بندی باید سؤال دقیق تری پرسید: «هر بسته سالم و آماده تحویل، چقدر برای کارخانه هزینه دارد؟» این نگاه، مصرف فیلم، انرژی، نیروی انسانی، توقف و دوباره کاری را کنار هم قرار می دهد. نتیجه نیز به جای یک توصیه عمومی مانند «سرعت را بیشتر کنید»، مجموعه ای از تصمیم های قابل اندازه گیری خواهد بود.
 اقتصادی بودن دستگاه را با هزینه خروجی سالم بسنجید، نه فقط سرعت درج شده در مشخصات فنی.
چرا سرعت بالاتر همیشه به معنای هزینه کمتر نیست؟
افزایش سرعت زمانی ارزشمند است که کیفیت بسته حفظ شود و بخش های دیگر خط نیز توان همراهی داشته باشند. اگر سرعت بیشتر، دوخت نامطمئن، جمع شدگی ناقص فیلم یا تجمع محصول در خروجی ایجاد کند، بخشی از افزایش تولید با ضایعات و توقف جبران می شود.
از طرف دیگر، دستگاهی با ظرفیت بالا که پیوسته منتظر محصول می ماند، الزاماً انتخاب اقتصادی تری نیست. ظرفیت واقعی باید با تیراژ سفارش، تنوع محصول، زمان تعویض تنظیمات و توان اپراتورها هماهنگ باشد. معیار مناسب، تعداد بسته سالم در زمان واقعی کار است؛ زمانی که توقف و تعویض رول را هم در بر می گیرد.
هزینه واقعی هر بسته سالم چگونه محاسبه می شود؟
برای محاسبه، یک بازه مشخص مانند شیفت یا سفارش تولید انتخاب کنید. سپس هزینه های مربوط به همان بازه را جمع بزنید و بر تعداد خروجی سالم تقسیم کنید:
هزینه هر بسته سالم = کل هزینه بسته بندی در بازه اندازه گیری ÷ تعداد بسته های سالم همان بازه
بسته سالم، خروجی ای است که معیارهای پذیرش تعریف شده برای محصول را داشته باشد؛ از سلامت دوخت و نبود پارگی تا ظاهر قابل قبول و پایداری هنگام جابه جایی. بهتر است این معیارها پیش از آزمایش تنظیمات مشخص شوند تا کاهش هزینه با آسان ترکردن معیار کیفیت اشتباه گرفته نشود.
چه هزینه هایی باید وارد محاسبه شوند؟
- مواد مصرفی: فیلم مصرف شده در بسته های سالم، ضایعات، تنظیم اولیه و دوباره کاری.
- انرژی: برق و گاز مصرفی در گرم شدن، تولید، آماده به کاری و توقف های مرتبط.
- نیروی انسانی: زمان اپراتوری، کنترل کیفیت و اصلاح بسته های معیوب.
- نگهداری و استهلاک: سهم منطقی تعمیرات، قطعات مصرفی و هزینه مالکیت دستگاه.
- خسارت محصول: آسیب ناشی از فرآیند بسته بندی، در صورت وقوع و با ثبت جداگانه.
بسته اصلاح شده را فقط یک بار در خروجی نهایی بشمارید، اما منابع مصرفی تمام مراحل اصلاح را لحاظ کنید. همچنین اگر فیلم و انرژی ضایعات در مصرف کل ثبت شده اند، هزینه آن ها را دوباره اضافه نکنید. هزینه فرصت توقف را نیز، در صورت محاسبه، از هزینه های مستقیم جدا نگه دارید.
یک مثال فرضی برای روشن شدن محاسبه
فرض کنید هزینه بسته بندی یک شیفت ۱۲ میلیون تومان و خروجی سالم ۱۰ هزار بسته باشد؛ هزینه هر بسته سالم ۱۲۰۰ تومان است. اگر پس از اصلاح تنظیمات، هزینه به ۱۱ میلیون تومان و خروجی سالم به ۱۱ هزار بسته برسد، هزینه واحد به ۱۰۰۰ تومان کاهش می یابد. این اعداد صرفاً آموزشی هستند و میزان صرفه جویی هیچ دستگاهی را تضمین نمی کنند.
کاهش مصرف فیلم شیرینگ؛ از انتخاب درست شروع کنید
خرید رول ارزان تر الزاماً به کاهش هزینه نهایی منجر نمی شود. فیلمی که بیشتر پاره می شود یا برای رسیدن به کیفیت مناسب به تنظیمات دشوارتری نیاز دارد، ممکن است اختلاف قیمت خرید را با مصرف بیشتر و دوباره کاری از بین ببرد.
برای انتخاب فیلم مناسب دستگاه شیرینگ پک، ابعاد و وزن محصول، شکل لبه ها، آرایش بسته، شرایط انبارش و نوع حمل را در نظر بگیرید. سازگاری فیلم با روش دوخت و محدوده عملکرد دستگاه نیز مهم است.
عرض فیلم و طول برش؛ اضافه های کوچک، هزینه های تکرارشونده
عرض بیش ازحد می تواند مواد اضافی مصرف کند؛ عرض ناکافی نیز ممکن است پوشش محصول یا کیفیت دوخت را مختل کند. طول برش را هم متناسب با ابعاد بسته و نیاز فرآیند تنظیم کنید. هدف، حذف بخش اضافه بدون محدودکردن فضای لازم برای بسته بندی صحیح است.
برای مشاهده اثر، فیلم مصرفی یک تعداد مشخص بسته را اندازه بگیرید. در محاسبه وزنی، وزن بوبین و فیلم باقی مانده را از موجودی اولیه تفکیک کنید. پرت ابتدای رول و فیلم مصرف شده هنگام تنظیم نیز باید در اندازه گیری باقی بمانند.
فیلم نازک تر؛ گزینه ای برای آزمون، نه نسخه ای همگانی
کاهش ضخامت فقط زمانی اقتصادی است که بسته همچنان مقاومت لازم را داشته باشد. نمونه ها را علاوه بر خروجی دستگاه، در شرایط جابه جایی و چیدمان متناسب با کاربرد بررسی کنید. فیلمی که روی نوار سالم به نظر می رسد، ممکن است هنگام حمل آسیب ببیند.
شاخص کاربردی، گرم فیلم مصرفی به ازای هر بسته سالم است. این عدد را در کنار قیمت فیلم و نرخ عیب بخوانید؛ هیچ کدام به تنهایی تصویر کاملی از صرفه اقتصادی نمی دهند.
تنظیم دما، سرعت نوار و زمان دوخت؛ چرا دمای بیشتر همیشه راه حل نیست؟
وقتی فیلم خوب جمع نمی شود، بالا بردن دما ممکن است اولین واکنش اپراتور باشد. بااین حال، علت می تواند سرعت نامناسب نوار، گردش هوای نامتوازن، ابعاد نامناسب فیلم یا ناسازگاری آن با فرآیند باشد. افزایش بی رویه دما ممکن است مصرف انرژی، پارگی فیلم یا احتمال آسیب محصول را بیشتر کند.
سرعت نوار، زمان ماند محصول در تونل را تعیین می کند. در بخش دوخت نیز دما، زمان تماس و فشار، بسته به طراحی دستگاه، باید با ویژگی های فیلم هماهنگ باشند. بنابراین یک عدد ثابت را نمی توان برای همه فیلم ها و محصولات پیشنهاد کرد.
- از تنظیمات توصیه شده سازنده دستگاه و تأمین کننده فیلم شروع کنید.
- در محدوده مجاز، هر بار یک متغیر را تغییر دهید تا اثر آن قابل تشخیص باشد.
- پس از پایدارشدن شرایط، نمونه ها را از نظر دوخت، پارگی و جمع شدگی بررسی کنید.
- مصرف منابع و تعداد بسته های مردود را ثبت کنید.
- تنظیم نهایی را در یک نوبت تولید دیگر نیز بررسی و تأیید کنید.
برای هر محصول، برگه تنظیمات شامل مشخصات فیلم، دماها، سرعت نوار و تنظیم دوخت تهیه کنید. این کار وابستگی کیفیت به حافظه اپراتور را کمتر می کند.
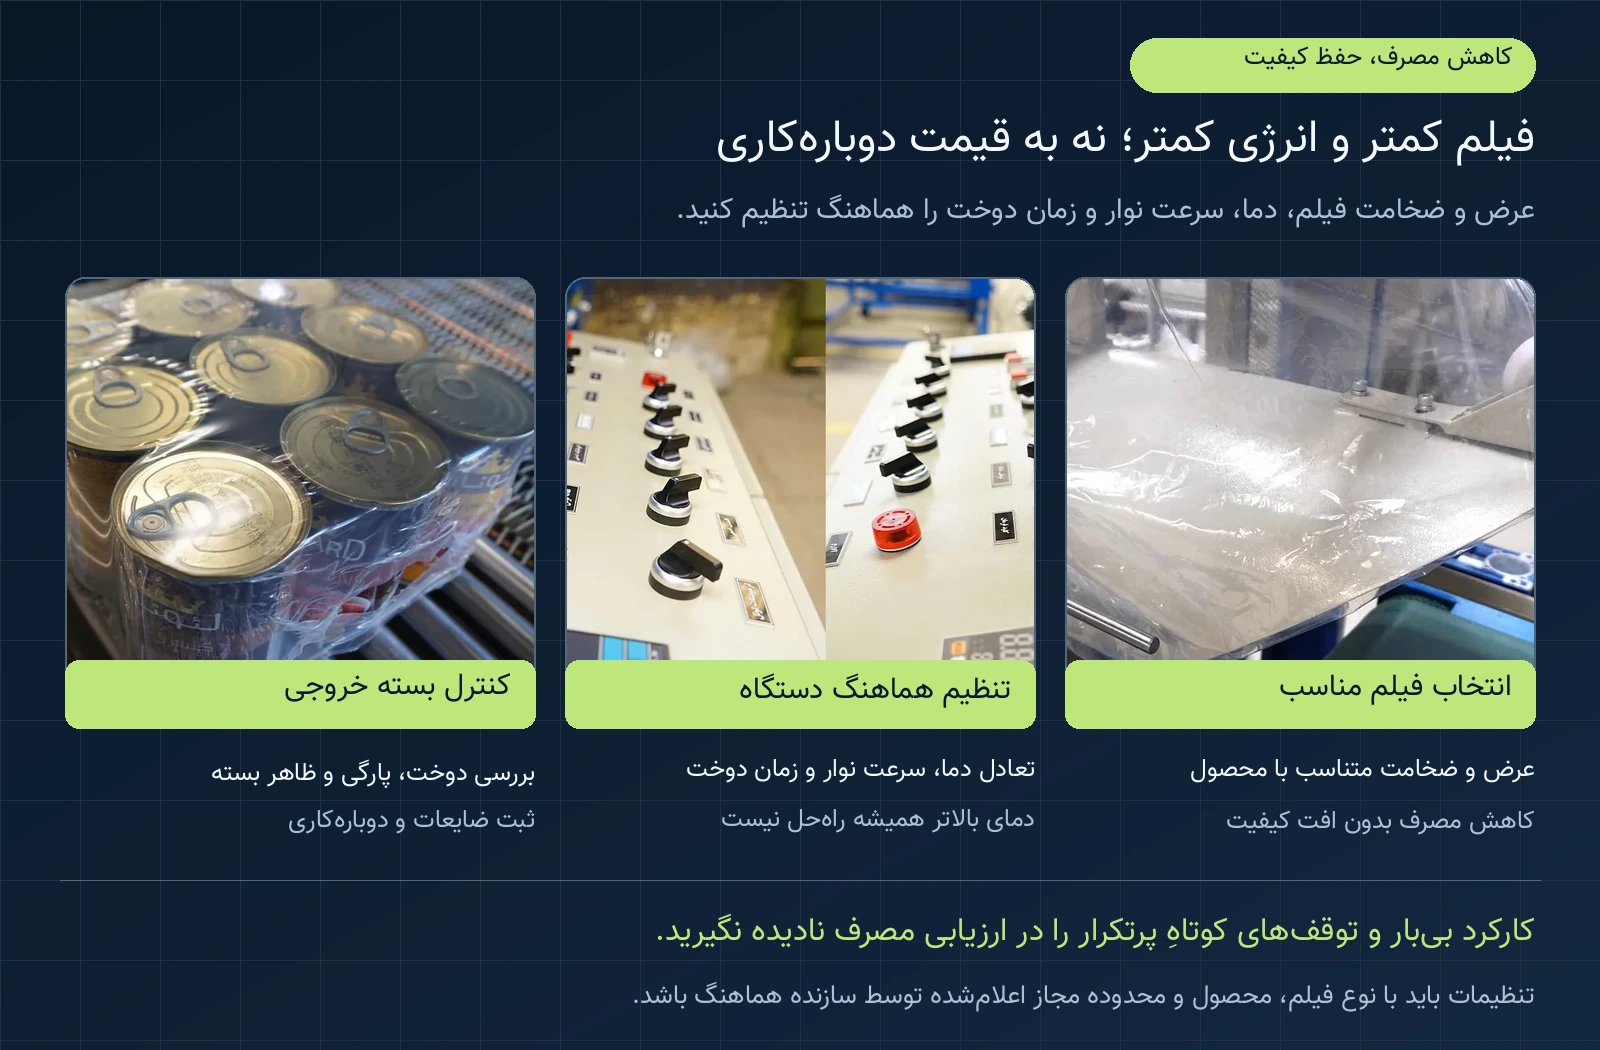 کاهش مصرف باید همراه با حفظ کیفیت دوخت، مقاومت فیلم و سلامت محصول باشد.
نشتی دوخت، پارگی فیلم و دوباره کاری چگونه سود را کم می کنند؟
هزینه یک بسته معیوب، فقط قیمت فیلم دور آن نیست. بازکردن بسته، جمع آوری ضایعات، بسته بندی مجدد و کنترل دوباره، زمان و ظرفیت مصرف می کند. اگر محصول آسیب ببیند یا سفارش دیرتر آماده شود، پیامد اقتصادی گسترده تر خواهد بود.
عیب ها را با عنوان های مشخص ثبت کنید: دوخت باز، پارگی فیلم، جمع شدگی نامناسب، ظاهر نامطلوب یا آسیب محصول. سپس ببینید کدام عیب پرتکرارتر است و کدام یک هزینه بیشتری دارد. این دو الزاماً یکسان نیستند.
ثبت زمان وقوع عیب، شماره رول و تنظیمات دستگاه به عیب یابی کمک می کند. برای مثال، افزایش پارگی پس از تعویض رول، بررسی فیلم جدید و تنظیمات مرتبط را در اولویت قرار می دهد؛ اما به تنهایی ثابت نمی کند که فیلم عامل اصلی بوده است.
مصرف برق دستگاه شیرینگ پک را در کل شیفت بسنجید
توان درج شده روی پلاک، جای اندازه گیری انرژی واقعی را نمی گیرد. مصرف برق دستگاه شیرینگ پک به شرایط کار، مدت روشن بودن، بار حرارتی و الگوی توقف وابسته است. اگر فقط زمان عبور محصول را اندازه بگیرید، بخشی از مصرف از محاسبه حذف می شود.
برق را با ابزار مناسب و توسط فرد دارای صلاحیت اندازه بگیرید. در مدل های گازی، مصرف گاز و برق اجزای کمکی را جدا ثبت کنید. کیلووات ساعت برق و مترمکعب گاز را مستقیماً با هم جمع نکنید؛ برای مقایسه اقتصادی، هزینه هرکدام را با تعرفه مربوط محاسبه کنید.
کارکرد بی بار و توقف های کوتاه را جدی بگیرید
چند دقیقه انتظار برای ورود محصول، تعویض رول یا تخلیه خروجی، وقتی در طول شیفت تکرار شود، زمان قابل توجهی ایجاد می کند. دستگاه ممکن است در این فاصله همچنان برای حفظ شرایط کاری انرژی مصرف کند.
هماهنگی اجزای خط بسته بندی، آماده سازی رول بعدی و رفع گلوگاه تخلیه می تواند زمان انتظار را کمتر کند. برای توقف طولانی تر، از حالت آماده به کار یا توالی خاموشی مورد تأیید سازنده استفاده کنید.
خاموش کردن خودسرانه فن یا نوار تونل داغ، راهکار ایمن صرفه جویی نیست. قطع و وصل مکرر نیز الزاماً مصرف کل را کاهش نمی دهد؛ اثر آن باید با احتساب راه اندازی مجدد سنجیده شود.
نگهداری پیشگیرانه و آموزش اپراتور چه نقشی دارند؟
آلودگی سطح دوخت، فرسودگی قطعات مصرفی، اختلال در گردش هوا یا عملکرد نامناسب حسگرها می تواند کیفیت را ناپایدار کند. در چنین شرایطی، تغییر تنظیمات شاید موقتاً نشانه مشکل را بپوشاند، اما جای تعمیر را نمی گیرد.
- سطح و اجزای دوخت را طبق دستورالعمل سازنده بررسی و تمیز کنید.
- سلامت نوار، فن ها، مسیرهای گردش هوا و حسگرهای مرتبط را در برنامه سرویس قرار دهید.
- زمان تعویض قطعات مصرفی و علت خرابی ها را ثبت کنید.
- نظافت، رفع گیر و تعمیر را با ایزوله سازی انرژی و رعایت زمان خنک شدن انجام دهید.
آموزش اپراتور نیز باید فراتر از روشن کردن دستگاه باشد. تشخیص عیب، شناخت محدوده مجاز تنظیمات، کنترل نمونه ابتدای شیفت و تشخیص زمان ارجاع مشکل به تعمیرات، بخشی از مهارت لازم است. معیارهای پذیرش و برگه تنظیمات باید برای همه شیفت ها یکسان و در دسترس باشند.
چه شاخص هایی برای کاهش هزینه بسته بندی ثبت کنیم؟
برای شروع، یک فرم ساده شیفت کافی است؛ به شرط آنکه تعریف شاخص ها ثابت باشد و داده ها منظم ثبت شوند.
|
شاخص |
روش محاسبه یا ثبت |
کاربرد |
|
مصرف ویژه فیلم |
کل فیلم مصرفی به گرم ÷ تعداد بسته سالم |
مقایسه فیلم و تنظیمات برش |
|
مصرف ویژه برق |
کیلووات ساعت مصرفی ÷ تعداد بسته سالم |
ارزیابی مصرف واقعی دستگاه |
|
مصرف ویژه گاز |
مترمکعب گاز مصرفی ÷ تعداد بسته سالم |
بررسی مصرف در مدل های گازی |
|
نرخ عیب عبور اول |
بسته های مردود در اولین بازرسی ÷ کل بسته های همان بازرسی × ۱۰۰ |
سنجش کیفیت اولیه فرآیند |
|
زمان توقف |
مجموع دقیقه های توقف همراه علت |
شناسایی گلوگاه و اتلاف زمان |
|
هزینه هر بسته سالم |
کل هزینه بسته بندی ÷ خروجی سالم نهایی |
جمع بندی اقتصادی عملکرد |
بسته های اسقاط شده و بسته های قابل اصلاح را جدا ثبت کنید. نرخ عیب عبور اول نشان دهنده ناپایداری اولیه است؛ حتی اگر تمام بسته های مردود بعداً اصلاح شوند، منابع مصرف شده برای اصلاح همچنان اهمیت دارند.
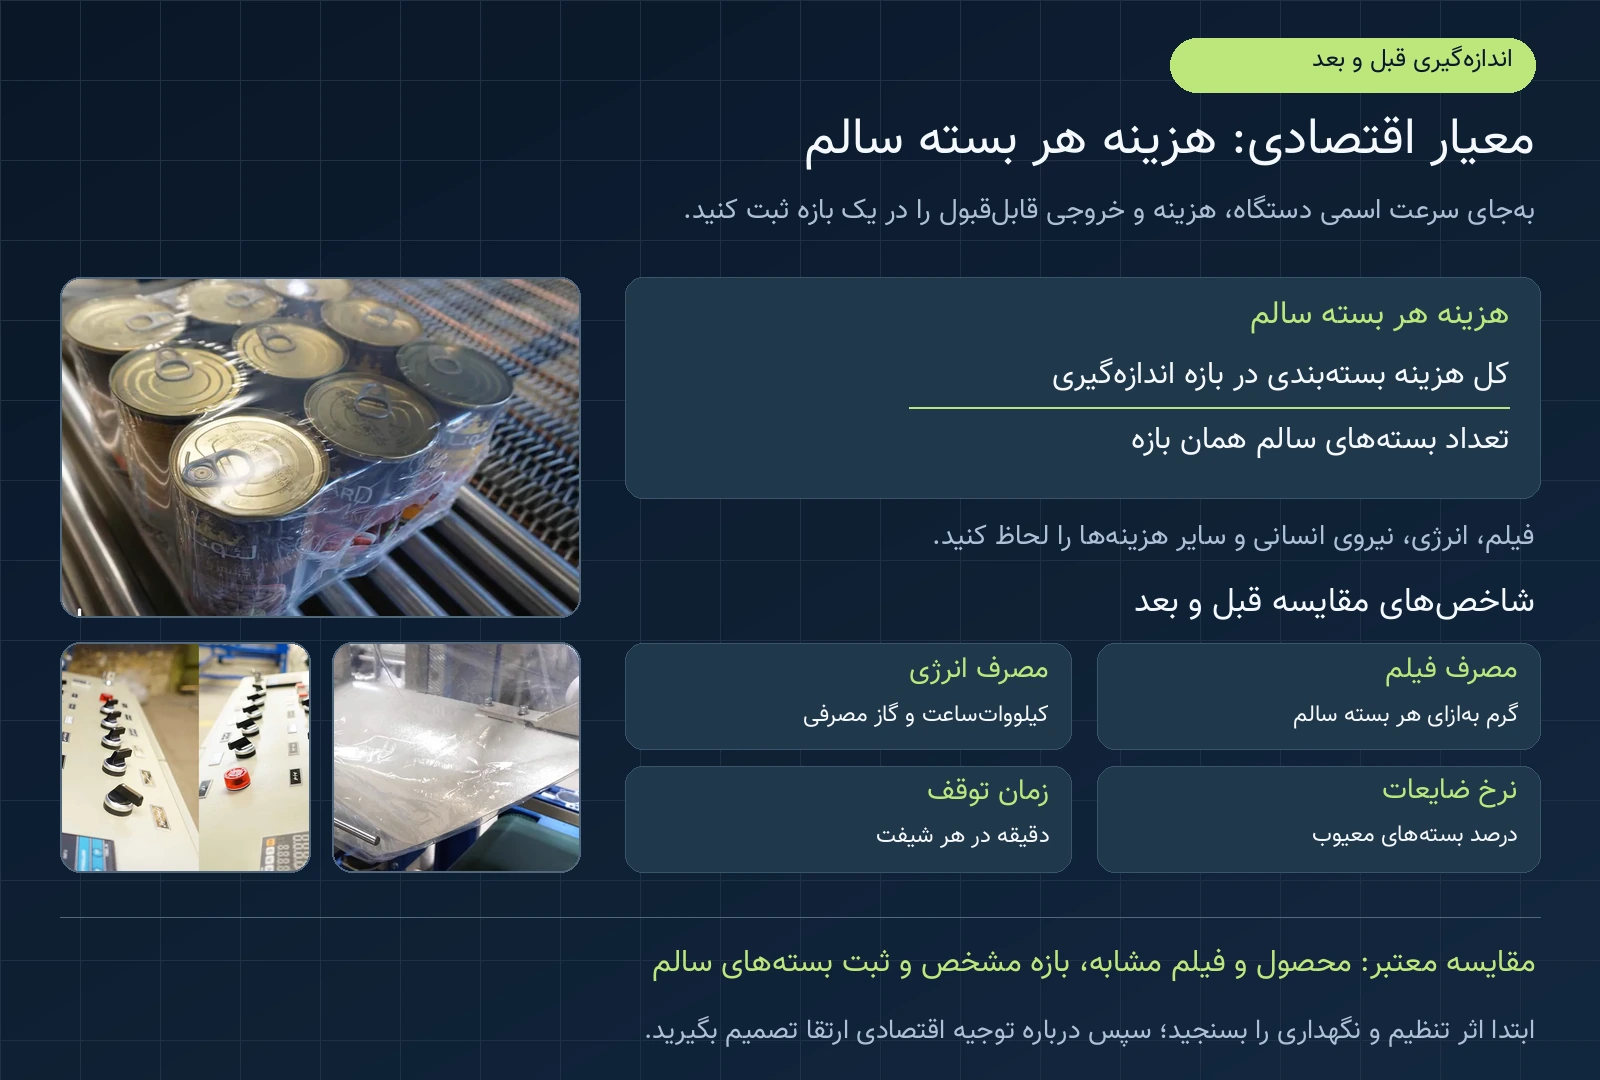 مقایسه معتبر به بازه مشخص، معیار کیفیت ثابت و ثبت کامل مصرف منابع نیاز دارد.
یک برنامه عملی برای مقایسه قبل و بعد
پیش از هر تغییر، عملکرد موجود را در چند نوبت تولید مشابه ثبت کنید تا مبنای مقایسه فقط یک شیفت استثنایی نباشد. سپس اصلاحات را مرحله ای اجرا کنید:
- ثبت وضعیت پایه: محصول، فیلم، تنظیمات، مصرف، خروجی سالم و توقف ها را یادداشت کنید.
- انتخاب مسئله اولویت دار: روی پرت فیلم، عیب دوخت یا توقفی تمرکز کنید که اثر بیشتری دارد.
- اجرای تغییر محدود: چند تغییر هم زمان، تشخیص عامل بهبود یا افت را دشوار می کند.
- کنترل کیفیت: نمونه ها را پس از بسته بندی و متناسب با شرایط حمل بررسی کنید.
- تکرار و مقایسه: نتیجه را در تولید مشابه تکرار و هزینه هر بسته سالم را محاسبه کنید.
برای تفکیک اثر فنی از تغییر قیمت ها، محاسبه قبل و بعد را با قیمت یکسان فیلم و انرژی نیز انجام دهید. اگر مصرف کمتر شده اما قیمت مواد افزایش یافته، ممکن است بهبود فنی در مبلغ نهایی دیده نشود. همچنین محصول، حجم سفارش و محدوده اندازه گیری باید تا حد امکان قابل مقایسه باشند.
چه زمانی تنظیم دستگاه کافی است و چه زمانی ارتقا توجیه دارد؟
اگر مشکل اصلی از فیلم نامناسب، تنظیم ناپایدار، نگهداری ضعیف یا ناهماهنگی جریان محصول باشد، ابتدا همین موارد را اصلاح کنید. خرید دستگاه جدید بدون شناخت علت اتلاف، ممکن است همان مشکل را در مقیاس بزرگ تر تکرار کند.
ارتقا زمانی جدی تر می شود که پس از اصلاحات، محدودیت ظرفیت، کنترل یا قابلیت اطمینان دستگاه همچنان هزینه قابل اندازه گیری ایجاد کند. برای ارزیابی، فقط قیمت خرید را نبینید؛ نصب، آموزش، تغییر زیرساخت، توقف اجرا و هزینه نگهداری جدید را هم لحاظ کنید.
دوره بازگشت ساده = هزینه کل سرمایه گذاری ÷ صرفه جویی خالص دوره ای
این برآورد، در صورت مثبت بودن صرفه جویی، نقطه شروع تصمیم است و جای تحلیل کامل مالی را نمی گیرد. درآمد ظرفیت اضافه را فقط وقتی وارد محاسبه کنید که تقاضای واقعی و امکان فروش وجود داشته باشد. مقایسه در سناریوهای محتاطانه و خوش بینانه نیز ریسک تصمیم را روشن تر می کند.
جمع بندی؛ ابتدا اندازه بگیرید، سپس هزینه را کاهش دهید
کاهش هزینه بسته بندی از هماهنگی انتخاب فیلم، تنظیم دستگاه، کنترل کیفیت، نگهداری و جریان تولید حاصل می شود. فیلم کمتر یا انرژی پایین تر، اگر با افزایش ضایعات همراه باشد، الزاماً موفقیت نیست. معیار نهایی، هزینه بسته ای است که سالم و مطابق انتظار به مرحله بعد تحویل می شود.
برای بررسی گزینه های بهینه سازی یا خرید، ابعاد محصول، نمونه فیلم، تیراژ هدف و داده های مصرف فعلی را آماده کنید. از طریق ارتباط با کارشناسان اصفهان پک می توانید درباره تناسب دستگاه و امکان آزمون با محصول خودتان گفت وگو کنید. سؤال اصلی همچنان این است: کدام راهکار، با حفظ کیفیت، هزینه هر بسته سالم را کاهش می دهد؟